发表时间: 2026-11-17 11:51:32
作者: 石化设备安全运维服务网
浏览: 21
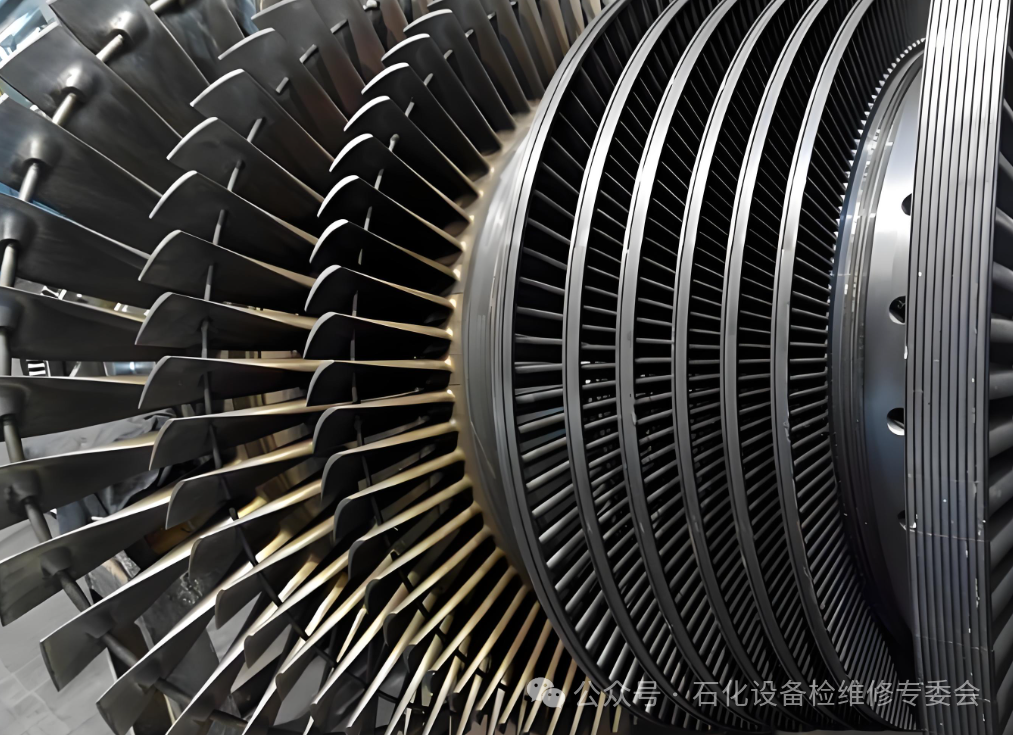
汽轮机转子叶片的检修是确保机组安全、经济运行的核心环节。检修工作需要综合运用定期检查、无损检测、缺陷评估和精密修复等手段。
一、检修前的常规检查与评估
在制定具体维修方案前,首先需要通过系统的检查来全面评估叶片状态。
1. 宏观检查:这是最基础的检查。需要仔细查看叶片表面,用放大镜检查是否存在裂纹、弯曲、卷边、松动、腐蚀、水蚀等损伤,同时检查围带、拉筋、铆钉头等附件是否有变形或松动。如果发现叶片断裂,一定要保护好断口,以备后续进行失效分析。
2. 清理与测量:清除叶片表面的盐垢、锈迹和附着物。清理后,还需测量通流间隙、检查叶根配合情况,并记录相关数据,为后续维修提供依据。
二、无损检测 (NDT)
仅靠肉眼检查远远不够,必须采用专业的无损检测方法来发现肉眼看不到的内部或表面微小缺陷。下面是几种常用且有效的方法:
1. 超声相控阵:枞树型叶根,可有效检测结构复杂、空间狭小的叶根部位,尤其是应力最大的第一齿根,能检出深达0.5mm的裂纹。
2. 超声导波:叶身,一次扫查即可检测叶身全长的内部和表面缺陷,检测速度快,灵敏度可达毫米级。
3. 荧光磁粉:叶身、叶根表面,操作简便,灵敏度高。
4. 渗透检测:叶身、叶根、司太立合金钎焊处,操作直观,结果可靠,可检出表面开口的微小缺陷,如裂纹、气孔等。
5. 涡流检测:叶片表面及近表面,无需耦合剂,检测速度快,可自动化,适用于快速筛查表面和近表面缺陷。
6. 静频测量:叶片整体,测量叶片固有频率,判断其是否避开共振区。对于“松装配”叶片,可采用“注胶”法模拟运行状态进行测量。
三、叶片修复
1. 传统手工修复:这是长期沿用的方法。主要依靠人工对缺陷部位进行打磨、堆焊和修型,以恢复叶片大致尺寸。这种方法对工人经验要求高,且过程相对繁琐。
2. 自动化智能制造 (前沿方案):这是一种效率更高、质量更可靠的修复方式,尤其适用于复杂损伤或需要性能升级的情况。其典型流程如下:根据NB/T 25006-2011《核电厂汽轮机叶片焊接修复技术规程》等行业标准,焊接修复过程(如预热温度、焊后热处理)有严格规定,例如某些材料的预热温度需达250-350°C,焊后热处理温度为700-740°C。该标准适用于核电厂汽轮机叶片;常规火电汽轮机叶片焊接修复应选用对应火电业规范。
四、更换叶片
对于损伤严重、无法修复的叶片,则需要进行更换。严格的新叶片检查:更换前,须核对新叶片尺寸、材质、振动特性等技术文件,并检查表面质量、叶根锥度、围带尺寸等,确保符合图纸要求。
如果在运行或检修中发现以下情况,应立即采取行动:
1.振动异常:汽轮机振动报警、停机限值需遵循机组设计文件及相关规程,若持续上升需紧急停机。
2.发现裂纹:发现明显裂纹后,应立即停机检查。位于叶片前2/3区域的裂纹修复风险较高,需结合裂纹尺寸、深度、材料及应力评估结果综合判定,通常不建议焊接修复,应直接更换。
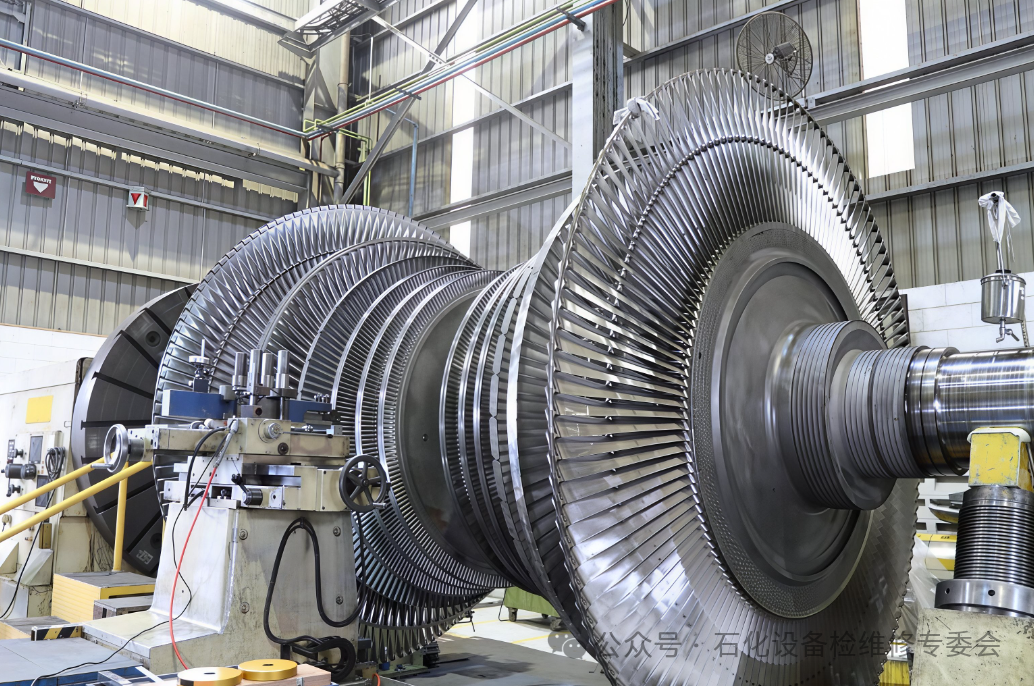
汽轮机叶片的检修是一项融合了传统经验和现代智能技术的系统工程。从基础的目视检查到前沿的3D打印修复,每个环节都为了保证叶片能在一个检修周期内安全可靠地运行。
来源:石化设备检维修专委会